
 English


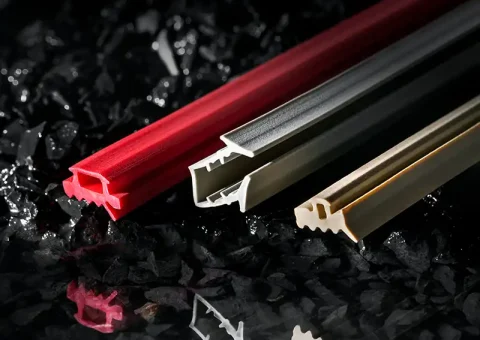
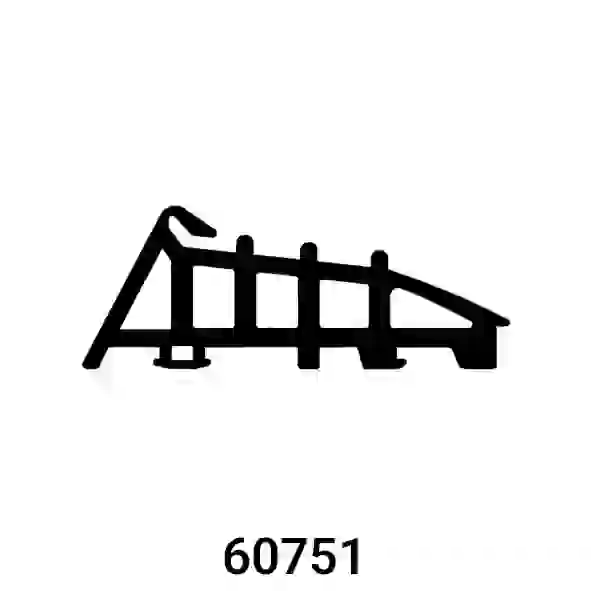
60751
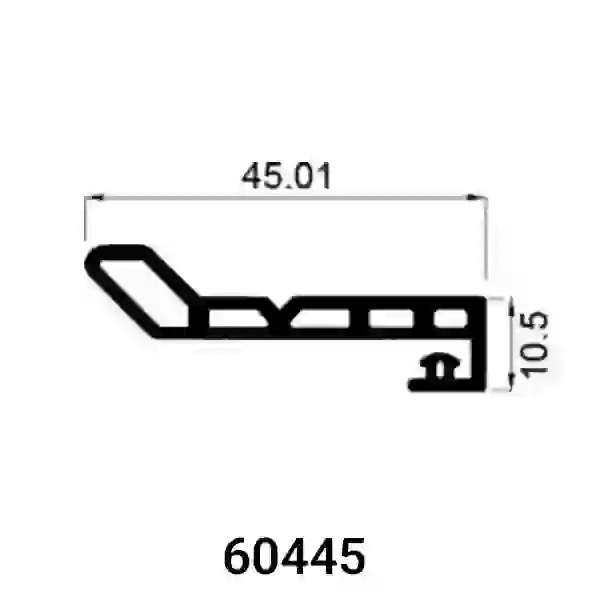
60445
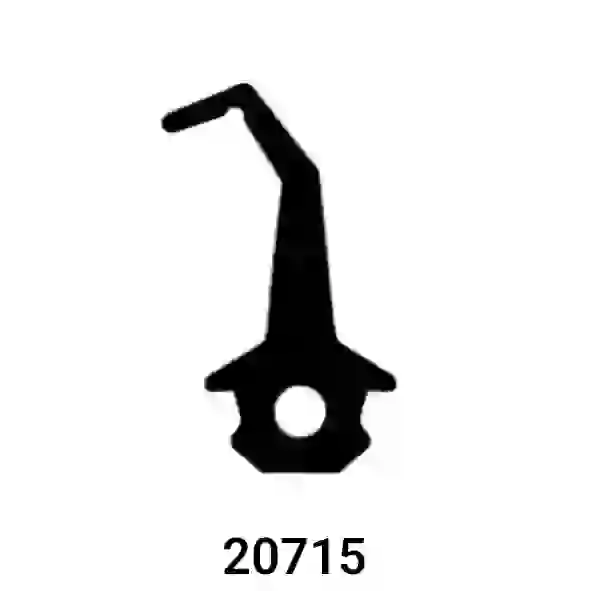
20715

20303

21218

21210

20713

20707

20706

20615

20508

20507
60702

57052

50709

50708

50705

50703
60610
61643

40543

40610

40412

40606

40627

40713

40709

40706

40625

40606

40508

40411

40406

40104

30514

31205

30610

30408

30406

10621

10524

10406

10405

10404

10403

10332
معرفی جامع لاستیک EPDM؛ بررسی ویژگیها، کاربردها و مزایای آن
لاستیک EPDM چیست؟ (ترکیب پلیمری، ساختار مولکولی و خصوصیات)
لاستیک EPDM (مخفف عبارت Ethylene Propylene Diene Monomer) یکی از کاربردیترین و مقاومترین الاستومرهای سنتزی در مهندسی پلیمر است که به کلاس الاستومرهای گروه M در طبقهبندی استاندارد جهانی ASTM D1418 و ISO 1629 تعلق دارد. حرف M در این استاندارد نشان دهنده زنجیره پلیمری کاملاً اشباع شده از نوع پلی متیلن است. اسکلت اصلی این پلیمر از پیوندهای یکتا و بسیار پایدار کربن-کربن تشکیل شده که حاصل پلیمریزاسیون دو مونومر پایه اتیلن و پروپیلن است. از آنجا که کوپلیمر خالص اتیلن-پروپیلن فاقد پیوند دوگانه است، امکان ولکانیزاسیون (پخت) با سیستمهای متداول گوگردی را ندارد؛ به همین دلیل در ساختار EPDM مقدار مشخصی (معمولاً بین ۲ تا ۱۰ درصد) از یک مونومر سوم از خانواده دیاِنهای غیر مزدوج نظیر اتیلیدن نوربورنن (ENB)، دیسیکلوپنتادین (DCPD) یا ۱،۴-هِگزادیاِن وارد زنجیره میشود.
نکته کلیدی در معماری مولکولی EPDM این است که پیوندهای دوگانه و غیر اشباع نه در زنجیره اصلی پلیمر بلکه در شاخههای جانبی قرار میگیرند. این ویژگی باعث میشود که حتی در صورت بروز عوامل محیطی مانند رادیکالهای آزاد، گاز اوزون و پرتوهای خورشیدی به پیوندهای دوگانه جانبی، زنجیره اصلی پلیمر گسسته نشود و ساختار فیزیکی لاستیک در طول دههها دست نخورده باقی بماند.
از نظر فرمولاسیون، گسکت EPDM تنها یک پلیمر خام نیست؛ بلکه مخلوطی مهندسی شده از اجزای زیر است که در دستگاههای میکسر بنبوری (Banbury Rubber Mixer) و کلندر به صورت همگن ترکیب میشوند:
- پلیمر پایه EPDM: تعیین کننده خواص الاستومری، نسبت اتیلن به پروپیلن (که بر بلورینگی و رفتار دمای پایین اثر میگذارد) و درصد DN (که سرعت پخت و مانایی فشاری را کنترل میکند).
- دوده صنعتی (Carbon Black): بهعنوان فیلر تقویت کننده مکانیکی و جاذب اشعه فرابنفش (معمولاً گریدهای N550 و N330 با ساختار ذرات کنترلشده).
- روغنهای فرآورش پارافینیک (Paraffinic Process Oils): جهت تنظیم ویسکوزیته مذاب در اکستروژن، بهبود انعطاف پذیری در سرمای شدید و تنظیم درجه سختی (Shore A).
- سیستم ولکانیزاسیون و فعالکنندهها: شامل اکسید روی (ZnO)، استئاریک اسید، شتابدهندههای آلی و عوامل پخت گوگردی یا پراکسیدی برای ایجاد شبکه سه بعدی پایدار.
تاریخچه و علت محبوبیت EPDM در صنعت ساختمان و اکستروژن لاستیک
پیدایش لاستیکهای خانواده اتیلن-پروپیلن نتیجه انقلاب علمی در شیمی کاتالیستها توسط کارل زیگلر و جولیو ناتا در دهه ۱۹۵۰ میلادی بود. پس از معرفی اولیه در اواخر دهه ۱۹۵۰، تولید تجاری و صنعتی EPDM در اوایل دهه ۱۹۶۰ میلادی آغاز شد. پیش از ورود EPDM به بازار ساختمان و خودرو سازی، مهندسان برای درزگیری پنجرهها و نماها ناگزیر به استفاده از لاستیک طبیعی (NR)، لاستیک استایرن بوتادین (SBR) یا کلروپرن بودند. با گسترش معماری، برج سازی و استفاده وسیع از پروفیلهای آلومینیوم و شیشههای بزرگ در دهههای ۱۹۷۰ و ۱۹۸۰، ضعف الاستومرهای سنتی بهسرعت آشکار شد؛ گسکتهای قدیمی در عرض ۲ تا ۴ سال در اثر تابش آفتاب و آلودگی هوای شهرها خشک شده، ترک میخوردند و با از دست دادن خاصیت برگشت پذیری، موجب نفوذ آب باران، هدر رفت انرژی و ایجاد صدای سوت باد در ساختمانها میشدند.
محبوبیت EPDM در صنعت اکستروژن لاستیکی و ساختمان به چهار دلیل فنی و اقتصادی شکل گرفت:
- اکستروژن پذیری فوق العاده: مخلوطهای EPDM قابلیت شکل پذیری بسیار دقیقی در کلگی اکسترودر دارند و امکان تولید مقاطع توپر و اسفنجی بسیار پیچیده با دیوارههای نازک و تلرانسهای میلی متری را فراهم میکنند.
- پایداری ابعادی و محیطی: عدم نیاز به پلاستیسایزرهای فرار (برخلاف PVC) باعث میشود که EPDM به مرور زمان دچار انقباض طولی (Shrinkage) و خروج از کنج کلاف پنجره نشود.
- عایقبندی حرارتی و صوتی: ساختار پلیمری EPDM با میرایی بالای ارتعاشات صوتی و ضریب انتقال حرارت پایین، مکمل اصلی پروفیل ترمال بریک و شیشه دو جداره و سه جداره در مبحث ۱۹ مقررات ملی ساختمان است.
- صرفه اقتصادی در چرخه عمر: قیمت تمامشده کامپاند EPDM در مقایسه با الاستومر هایی مانند سیلیکون یا فلوئوروالاستومرها بسیار اقتصادیتر است، در حالی که در کاربریهای ساختمانی عملکردی مشابه ارائه میدهد.
مقایسه جامع لاستیک EPDM با سایر الاستومرها (تفاوت با TPE، PVC، سیلیکون و NBR)
در بازار در و پنجره، نما و صنایع تاسیساتی، اغلب نوارهایی با پایه پلیمری متفاوت (نظیر TPE، PVC نرم، سیلیکون و NBR) به عنوان جایگزین یا رقیب EPDM مطرح میشوند. شناخت تفاوتهای بنیادی این مواد برای مهندسان طراح، مدیران بازرگانی و مسئولان خرید یک امر واجب است:
- تفاوت EPDM با TPE (الاستومرهای ترموپلاستیک مانند TPV و SEBS): نوارهای TPE فاقد شبکه پخت شیمیایی (ولکانیزاسیون) کامل هستند و پیوندهای آنها ماهیت فیزیکی و حرارتی دارد. هر چند TPE قابلیت جوش پذیری در گوشههای پنجره UPVC و تولید به رنگ طوسی یا سفید را دارد، اما در دماهای بالای ۶۵ تا ۷۰ درجه سانتی گراد (که در تابستان ایران حرارت روی پروفیلها به راحتی به این دما میرسد) دچار تغییر شکل و افت شدید خاصیت برگشت پذیری میگردد. در مقابل، EPDM به دلیل ساختار ترموست (پختشده)، در گرمای شدید هرگز فرم خود را از دست نمیدهد.
- تفاوت EPDM با PVC نرم (Soft PVC): نوارهای پی وی سی در اصل پلاستیکهای سختی هستند که با افزودن حجم بالایی از روانکنندههای مایع (پلاستیسایزرهایی نظیر DOP) نرم شدهاند. این روغنها در اثر تابش آفتاب و گذشت ۱ تا ۲ سال از بافت نوار تبخیر و خارج میشوند؛ در نتیجه نوار PVC به شدت خشک، شکننده و کوتاه شده و از گوشههای پنجره بیرون میزند. EPDM ذاتاً یک الاستومر است و انعطاف آن وابسته به پلاستیسایزرهای فرار نیست.
- تفاوت EPDM با سیلیکون (VMQ): سیلیکون در دماهای فوق العاده بالا (تا ۲۰۰+ درجه) و سرمای زیاد (تا ۶۰- درجه) عملکرد بینظیری دارد، اما مقاومت پارگی و سایشی آن نسبت به EPDM کمتر بوده و قیمت تمام شده آن ۳ تا ۵ برابر گرانتر از EPDM است. بنابراین، به جز در شرایط خاص بیمارستانی یا کوره، EPDM انتخاب بسیار منطقی و مقاومی در برابر سایش مکانیکی پنجره است.
- تفاوت EPDM با لاستیک نیتریل (NBR): مزیت اصلی NBR مقاومت عالی در برابر روغنهای معدنی، بنزین و هیدروکربنهاست، اما به دلیل داشتن پیوندهای دوگانه فراوان در زنجیره اصلی، در برابر نور خورشید و اوزون بسیار ضعیف است و در محیط باز به سرعت ترک میخورد. بنابراین در نما و پنجره مطلقاً نباید از NBR استفاده شود.
| شاخص عملکرد | لاستیک EPDM | الاستومر ترموپلاستیک (TPE) | پی وی سی نرم (Soft PVC) | لاستیک سیلیکون (VMQ) | لاستیک نیتریل (NBR) |
| ساختار پلیمری | ترموست (پخت شیمیایی سه بعدی) | ترموپلاستیک (پیوند فیزیکی) | پلاستیک نرمشده با DOP | الاستومر معدنی سیلوکسان | ترموست غیر اشباع (DN) |
| مقاومت به UV خورشید و اوزون | فوق العاده عالی (بالای ۲۰ سال) | خوب تا متوسط | ضعیف (پوسیدگی و ترک) | فوق العاده عالی | بسیار ضعیف (ترک سریع در آفتاب) |
| مانایی بازگشت پذیری در دمای بالا | عالی (بازگشت پذیری بالای ۸۰٪) | متوسط به پایین (افت فنریت) | بسیار ضعیف (تخت شدگی دائمی) | عالی | خوب |
| بازه دمایی کارکرد | ۴۰- تا ۱۲۰+ درجه سانتی گراد | ۳۰- تا ۷۵+ درجه سانتی گراد | ۱۰- تا ۵۵+ درجه سانتی گراد | ۶۰- تا ۲۰۰+ درجه سانتی گراد | ۳۰- تا ۱۰۰+ درجه سانتی گراد |
| مقاومت به پارگی و سایش | بسیار بالا | متوسط | متوسط (در سرما شکننده) | ضعیف تا متوسط | بسیار بالا |
| انقباض طولی (Shrinkage) | نزدیک به صفر (کمتر از ۰.۵٪) | کم (۱ تا ۲ درصد) | بسیار زیاد (۳ تا ۷ درصد) | نزدیک به صفر | کم |
| ارزش خرید در صنعت ساختمان | بالاترین (استاندارد جهانی) | متوسط (محدود به اقلیم معتدل) | بسیار پایین (غیر استاندارد) | غیر اقتصادی (بسیار گران) | نامناسب برای فضای باز |
مشخصات فنی، خواص مکانیکی و استاندارد لاستیک EPDM
مقاومت فوق العاده در برابر اشعه UV، اوزون و شرایط جوی سخت (طول عمر بالای ۲۰ سال)
پدیدهای که در صنعت به آن فرسایش جوی الاستومرها (Weathering) گفته میشود، ناشی از اثر هم افزایی سه عامل مخرب است: فتواکسیداسیون ناشی از اشعه فرابنفش خورشید (UV-A و UV-B)، حمله اوزون تروپوسفر شهری (O3) و تنشهای رطوبتی-حرارتی. در لاستیکهای معمولی، گاز اوزون حتی در غلظتهای بسیار ناچیز (چند قسمت در صد میلیون یا pphm) به پیوندهای دوگانه کربن در زنجیره اصلی حمله کرده و با تشکیل ازونیدهای ناپایدار، زنجیره مولکولی را میشکند؛ نتیجهی این واکنش، ایجاد ترک های عمیق عمود بر جهت کشش گسکت است.
در لاستیک EPDM تولیدی با فرمولاسیون مهندسی، به دلیل اشباع بودن زنجیره اصلی، واکنش اوزونولیز متوقف میشود. علاوه بر مقاومت ذاتی پلیمر، توزیع میکرونی دوده صنعتی با مساحت سطحی بالا در ماتریس پلیمری، مانند یک سپر نوری عمل کرده و پرتوهای فرابنفش را پیش از نفوذ به عمق لاستیک جذب و به انرژی حرارتی بیدون خطر تبدیل میکند. در آزمون های استاندارد مقاومت اوزون (ASTM D1149 و ISO 1431)، گسکت EPDM استاندارد تحت کشش ۲۰ درصدی در کابین اوزون با غلظت 50pphm و دمای ۴۰ درجه سانتی گراد به مدت بیش از ۱۰۰ ساعت (و در گریدهای ممتاز نما تا ۱۰۰۰ ساعت) قرار میگیرد و در زیر میکروسکوپ با بزرگ نمایی ۷ برابر، هیچگونه ترک خوردگی نشان نمیدهد. همین ویژگی تضمین کننده طول عمر عملیاتی بالای ۲۰ تا ۲۵ سال در اقلیمهای شدیدا آفتابی، کویری و مرطوب ساحلی ایران است.
بازگشت پذیری ابعادی و ماندگاری مانایی فشاری (Compression Set)
در مهندسی آب بندی، مهمترین شاخص مکانیکی که مرز بین یک گسکت اصیل و یک نوار بیکیفیت را مشخص میکند، مانایی فشاری (Compression Set) است. هنگامی که لنگه پنجره بسته میشود یا شیشه در داخل فریم آلومینیومی زیر فشار زهوار قرار میگیرد، لبههای گسکت به میزان ۲۵ تا ۴۰ درصد فشرده میشوند. نیروی عکس العمل الاستیک گسکت است که مانع از نفوذ باد و باران به داخل ساختمان میگردد.
مانایی فشاری طبق استاندارد ASTM D395 و ISO 815 اندازه گیری میشود. در این تست، نمونه استاندارد لاستیک به میزان ۲۵ درصد از ارتفاع اولیه خود در بین دو صفحه فلزی فشرده شده و به مدت ۲۲ یا ۷۰ ساعت در فر با دمای ۷۰ یا ۱۰۰ درجه سانتی گراد نگهداری میشود. پس از خروج از فر و ۳۰ دقیقه استراحت در دمای محیط، ضخامت قطعه مجدداً اندازه گیری شده و محاسبه میگردد.
هر چه درصد Compression Set کمتر باشد، یعنی لاستیک حفظ الاستیک قوی تری دارد و بهتر به حالت اول بازگشته است (عدد ۰٪ یعنی بازگشت کامل و ۱۰۰٪ یعنی نابودی کامل خاصیت فنریت). در کامپاندهای استاندارد EPDM نورلو پلاست، با بهینهسازی دانسیته پیوندهای عرضی (Cross-link Density) و استفاده از گریدهای با ENB بالا، میزان مانایی فشاری در محدوده ایدهآل ۱۵٪ تا ۲۵٪ کنترل میشود؛ این یعنی گسکت پس از سالها فشردهشدن مداوم، همچنان با قدرت به شیشه و پروفیل تکیه داده و درزگیری ۱۰۰ درصدی را حفظ میکند.
محدوده دمایی عملکردی در فصول سرد و گرم (از ۴۰- تا ۱۲۰+ درجه سانتی گراد)
تغییرات دمایی فصلی و شبانه روزی در ایران بسیار شدید است؛ در حالی که در مناطق کوهستانی مانند اردبیل، تبریز و کردستان دمای هوا در زمستان به زیر ۲۵- درجه سانتی گراد میرسد، در شهرهای جنوبی و مرکزی، دمای سطح پروفیلهای آلومینیومی در ظهر تابستان از ۸۵+ درجه سانتی گراد فراتر میرود.
- عملکرد در سرمای شدید: دمای انتقال شیشهای (Tg) در کوپلیمر EPDM حدود ۵۰- تا ۵۵- درجه سانتی گراد است. به لطف این ساختار آمورف و استفاده از روغنهای پارافینیک با نقطه ریزش پایین، گسکت EPDM تا دمای ۴۰- درجه سانتی گراد کاملاً نرم و منعطف باقی میماند. در این دما، نوارهای PVC یا کامپاندهای غیر استاندارد کاملاً یخ زده، به حالت شیشهای درمیآیند و با اولین باز و بسته شدن لنگه میشکنند.
- عملکرد در گرمای شدید: به دلیل انرژی پیوند بالای زنجیره اشباع کربنی، EPDM در برابر پیر شدگی حرارتی (Heat Aging طبق استاندارد ASTM D573) مقاومت فوق العادهای دارد. این الاستومر در کارکرد پیوسته تا دمای ۱۲۰+ درجه سانتی گراد (در سیستمهای پخت گوگردی) و حتی تا ۱۵۰+ درجه سانتیگراد (در سیستمهای پخت پراکسیدی) بدون نرمشدن، چسبندگی سطحی یا افت خواص مکانیکی به کار خود ادامه میدهد.
مقاومت کششی، استحکام گسیختگی و عدم مهاجرت دوده (Non-bleeding)
در هنگام نصب گسکت روی فریم در کارگاه یا خط تولید، نصاب مجبور است نوار را در داخل شیار پروفیل هدایت کرده و در کنجهای ۹۰ درجه خم کند. سه ویژگی فیزیکی در این مرحله اهمیت حیاتی پیدا میکنند:
- استحکام کششی و ازدیاد طول: طبق استاندارد ASTM D412، گسکت EPDM با کیفیت باید دارای مقاومت کششی حداقل ۸ تا ۱۲ مگاپاسکال (MPa) و ازدیاد طول تا نقطه پارگی بین ۲۵۰ تا ۴۰۰ درصد باشد. اگر مقاومت کششی پایین باشد، نوار زیر دست نصاب پاره میشود و اگر بیش از حد کش بیاید و به حالت اول برنگردد، پس از نصب در طول زمان جمع شده و از گوشهها فاصله میگیرد.
- مقاومت به زیاد شدن پارگی: بر اساس استاندارد ASTM D624، زمانی که در کنج پنجره برشی ۴۵ درجه روی لبه گسکت ایجاد میشود تا چرخش کنج به درستی انجام گیرد، لاستیک نباید از محل برش دچار propagations یا بزرگ شدن پارگی شود.
- خاصیت عدم مهاجرت دوده و روغن: یکی از شکایات رایج پنجرهسازان از لاستیک های بیکیفیت بازار، سیاه کردن دست کارگران در حین مونتاژ و ایجاد هاله های زرد یا قهوهای روی پروفیلهای سفید UPVC یا رنگ پودری الکترواستاتیک آلومینیوم است. این پدیده به دلیل استفاده از روغنهای آروماتیک ارزان قیمت یا روغنهای سوخته بازیافتی و دودههای غیراستاندارد رخ میدهد که با پلیمر EPDM ناسازگار بوده و به سطح لاستیک مهاجرت میکنند (Bleeding). در فرمولاسیون مهندسی نورلو پلاست، با بهره گیری از روغنهای پارافینیک تصفیه شده و پخت کامل شبکه پلیمری، گسکت هیچگونه اثر رنگی یا لکه چربی روی پروفیل یا شیشه بر جای نمیگذارد.
استانداردهای بینالمللی گسکت EPDM (بررسی دیتاشیت آزمایشگاهی)
برای پروژههای بزرگ ساختمانی و صنعتی که دارای مشاور نما و دستگاه نظارت هستند، ارائه دیتاشیت فنی منطبق با استانداردهای معتبر بین المللی الزامی است. مهمترین استانداردهای مرجع عبارتاند از:
- استاندارد DIN 7863 (آلمان): معتبرترین استاندارد اروپایی اختصاصی برای درزگیر پنجره و نمای ساختمان که محدوده مجاز سختی، مانایی فشاری، تغییر خواص پس از پیرشدگی حرارتی و مقاومت اوزون را به تفکیک کلاسهای مختلف تعیین میکند.
- استاندارد EN 12365: استاندارد اتحادیه اروپا برای گسکتها و نوارهای درزگیر در، پنجره، نما و کرکره که نوارها را بر اساس محدوده و دمای کاری (Working & Temperature Range) و نیروی بازیابی الاستیک (Linear Recovery) کدگذاری مینماید.
- استاندارد ASTM C864 (آمریکا): مشخصات استاندارد برای گسکتهای مورد استفاده در درزگیری شیشهها و پنلهای نما (Compression Seal Gaskets).
- استاندارد ISO 3302-1 (کلاس E1 و E2): تعیینکننده تلرانس های ابعادی مجاز در فرآیند اکستروژن لاستیک جهت تضمین جا رفتن بینقص گسکت در شیار پروفیل.
کاربردهای تخصصی لاستیک EPDM در صنایع مختلف
لاستیک EPDM در و پنجره دوجداره (سیستمهای آلومینیوم نرمال و ترمال بریک و UPVC)
در مهندسی در و پنجرههای نسل جدید، پروفیل و شیشه به تنهایی قادر به تأمین ایزولاسیون صوتی و حرارتی نیستند؛ بلکه این گسکتهای EPDM هستند که اتصال الاستیک و هوابند بین اجزای صلب (شیشه، لنگه و چهارچوب) را برقرار میسازند:
- سیستمهای آلومینیومی ترمال بریک: در این سیستمها که برای حذف پل حرارتی از مقاطع پلی آمید تقویت شده با الیاف شیشه استفاده میشود، سه سطح آب بندی مجزا تعریف میگردد: ۱) گسکت بیرونی برای جلوگیری از ورود مستقیم آب باران، ۲) گسکت میانی با طراحی حفرهای و چندلبهای که دقیقا روی پلی آمید نشسته و منطقه خشک و خیس پروفیل را از هم جدا میکند، و ۳) گسکت داخلی (Acoustic Gasket) که مانع از نشت هوا و نفوذ امواج صوتی به داخل فضا میشود.
- پنجرههای UPVC: در پنجرههای UPVC، استفاده از گسکتهای EPDM (در مقایسه با گسکتهای TPE که در زمان جوش پروفیل در گوشهها ذوب شده و یک توده سفت پلاستیکی در کنج ایجاد میکنند) باعث میشود که در گوشههای ۹۰ درجه نیز نرمی و آب بندی کامل حفظ شود و پس از چند سال نیاز به رگلاژهای مکرر یراق آلات نباشد.
- سیستمهای کشویی (Sliding & Lift-and-Slide): در سیستمهای لیفت اند اسلاید که وزن لنگهها گاه به ۳۰۰ کیلو گرم میرسد، گسکتهای EPDM با ضریب اصطکاک کنترل شده و برگشتپذیری بالا، جایگزین نوارهای مویی (Brush Seals) سنتی شده و عایق بندی در حد پنجرههای لولایی فراهم میآورند.
لاستیک EPDM در نماهای مدرن ساختمانی (کرتین وال فیس کپ، فریم لس و یونیتایز)
نماهای شیشهای ساختمانهای بلند همواره تحت تاثیر بارهای دینامیکی باد (کوران و مکش)، انبساط و انقباض طولی پروفیلهای آلومینیومی (در اثر اختلاف دمای شب و روز) و تغییر مکان جانبی نسبی طبقات (Drift) در زمان زلزله قرار دارند:
- نمای کرتین وال فیس کپ: در این سیستم، گسکتهای زیر لچکی روی مولیون (Mullion) و ترنسوم (Transom) و گسکتهای فشاری زیر پروفیل کپ، شیشه را به صورت ساندویچی مهار میکنند. علاوه بر این، گسکتهای دماغه لامل (Nose Gaskets) وظیفه ایجاد کانالهای تهویه و هدایت قطرات آب ناشی از میعان به سمت شیارهای تخلیه (Drainage) را بر عهده دارند.
- نمای فریم لس: در کاستهای آلومینیومی نماهای فریم لس، گسکتهای مخفی EPDM وظیفه جداسازی شیشهها، جذب ارتعاشات باد و جلوگیری از تماس مستقیم شیشه با فلز را ایفا میکنند. همچنین این گسکتها باید با چسبهای سیلیکون سازهای (Structural Glazing Silicone) و چسبهای پلی سولفید سازگاری شیمیایی کامل داشته باشند تا باعث تغییر رنگ یا فاسد شدن چسب اسپیسر شیشه نشوند.
- نمای یونیتایز: در سیستمهای پیشساخته یونیتایز که پنلها در کارخانه مونتاژ و در سایت روی ساختمان نصب میشوند، دسترسی به بیرون نما برای چسب کاری وجود ندارد؛ بنابراین، آببندی کل برج صرفاً به عملکرد گسکتهای نر و مادگی چندلایه (Multi-chamber Wiper Gaskets) از جنس EPDM وابسته است.
کاربرد در صنعت خودرو، وسایل نقلیه و حمل و نقل
بیش از ۶۰ درصد کل لاستیکهای مصرفی در بدنه و کابین یک خودروی مدرن (بهجز تایرها) از جنس EPDM است:
- نوارهای دور درب، صندوق و کاپوت: این مقاطع غالباً به روش دو جزئی تولید میشوند؛ بخش پایهای که روی لبه ورق فلزی بدنه جا میرود از EPDM توپر مسلح به مغزی فلزی و بخش حبابی آن از EPDM اسفنجی نرم است تا درب خودرو با کمترین صدا و نیرو بسته شود.
- کانالهای هدایت شیشه: مقاطع EPDM که سطح داخلی آنها با الیاف پلیاستر یا پلی آمید پوشانده شده تا شیشه خودرو به نرمی و بدون سایش بالا و پایین برود.
- صنایع ریلی، مترو و اتوبوس رانی: تولید گسکتهای دور پنجره واگنهای قطار و لاستیکهای آکاردئونی بین واگنها با فرمولاسیون EPDM مهندسی شده و کمدود طبق استانداردهای ایمنی حریق.
- شلنگهای رادیاتور و مدار خنک کننده موتور: مقاومت عالی EPDM در برابر آب جوش و محلول ضدیخ (اتیلن گلیکول) تا دمای ۱۲۵ درجه سانتی گراد، آن را به ماده انحصاری ساخت شلنگهای بخار و رادیاتور تبدیل کرده است.
کاربرد در صنایع حرارتی، برودتی، تاسیسات ساختمانی و تجهیزات صنعتی
- صنایع تهویه مطبوع، هواسازها و سردخانهها: استفاده از گسکتهای EPDM در دربهای بازدید هواسازهای هایژنیک، چیلرها و سردخانههای صنعتی برای جلوگیری از نشت هوای مطبوع و ممانعت از رشد قارچ و باکتری.
- صنایع آب و فاضلاب و لولهسازی: تولید واشرهای آببندی لولههای چدنی داکتیل، لولههای بتنی، اتصالات پوش فیت پلیمری و منهولها؛ زیرا EPDM در برابر آب کلردار شهری، فاضلابهای اسیدی و بازی رقیق، و حمله میکروارگانیسمهای خاک کاملاً مقاوم است (مطابق استاندارد EN 681-1).
- مبدلهای حرارتی صفحهای و پنلهای خورشیدی: آببندی کلکتورهای خورشیدی حرارتی و فریم پنلهای فتوولتائیک در نیروگاههای خورشیدی که باید حداقل ۲۵ سال در برابر تابش مستقیم کویری دوام بیاورند.
- تابلوهای برق صنعتی و مخابراتی: تأمین درجه حفاظت IP65 تا IP68 در درب تابلوهای برق فضای باز در برابر نفوذ گرد و غبار و پاشش مستقیم آب.
لاستیکهای EPDM نورلو پلاست
نوارهای درزگیر و هوابند در و پنجره
مجموعه نورلو پلاست با بهرهگیری از بانک جامع قالبهای استاندارد، طیف کاملی از لاستیک های EPDM را برای تمامی سیستمهای پروفیل آلومینیوم و UPVC موجود در بازار ایران و منطقه تولید مینماید:
- طراحی هندسی لبههای انعطاف پذیر (Lip & Bulb Design): طراحی مقاطع به گونهای است که با کمترین میزان فشار یراق، حداکثر سطح تماس را با پروفیل مقابل ایجاد کرده و خطای مونتاژی یا تابیدگیهای جزئی پروفیل را جبران کند.
- طراحی دقیق پایه و خارهای قفل شونده (Anchor Foot): پایه گسکتهای نورلو پلاست دقیقاً منطبق با ابعاد کانال گسکت پروفیلهای مطرح (نظیر آکپا، کوپال، بندینی، آلوترم، آکرول، آبسکون و …) طراحی شده تا در حین جا اندازی به راحتی در شیار جاگذاری شود، اما در اثر کشش یا باز و بسته شدن درب از جای خود بیرون نیاید.
- پوشش سطحی لغزنده (Low-Friction Surface): فرمولاسیون ویژه سطحی جهت سهولت حرکت در شیار پروفیل و عدم چسبندگی لبههای گسکت به رنگ پروفیل در طول سالیان متمادی.
گسکتهای فشاری، شیشه و فریم در سیستمهای آلومینیومی
در سیستمهای آلومینیومی (نرمال و ترمال بریک) و نماهای کرتینوال، به دلیل تنوع ضخامت شیشههای دو جداره، سهجداره و لمینت (از ۱۸ میلیمتر تا ۵۲ میلیمتر)، نیاز به گسکتهای پشت شیشه و زیر زهوار با سایزبندی دقیق وجود دارد:
- تنوع ضخامت از ۲ تا ۱۲ میلی متر: تولید گسکتهای Wedge و فشاری در کدهای سایزی متوالی (با گامهای ۱ میلی متری) تا پیمانکار بتواند متناسب با ضخامت اسپیسر شیشه و زهوار، دقیقترین فشار استاتیکی را روی شیشه تنظیم نماید.
- گسکتهای میانی : تولید مقاطع پیچیده چند حفرهای که مستقیما روی پلی آمید سوار میشوند و دارای بالههای متعدد برای شکستن فشار باد (Pressure Equalization) در طبقات بالای برجها هستند.
- گسکتهای کپ و لامل کرتین وال: شامل گسکتهای پایه مولیون، گسکتهای شاخکدار دماغه لامل و نوارهای EPDM عایق حرارتی زیر فیس کپ.
لاستیک EPDM اختصاصی بر اساس نقشه یا نمونه محصول
بسیاری از پروژههای خاص معماری، کارخانجات تولید کننده سیستمهای اختصاصی آلومینیوم، خودروسازان و صنایع ماشین سازی نیازمند پروفیلهای لاستیکی با هندسهای منحصر به فرد هستند. واحدهای مهندسی و قالب سازی اختصاصی نورلو پلاست خدمات تولید سفارشی را با ویژگیهای زیر ارائه میدهد:
- مهندسی معکوس از روی نقشه یا نمونه: کافی است فایل اتوکد مقطع یا یک نمونه ۱۰ سانتی متری از گسکت مورد نظر را تحویل دهید؛ مهندسان طراح ما با اسکن دو بعدی، نقشه مهندسی گسکت و قالب آن را با لحاظ کردن ضریب انقباض پخت طراحی میکنند.
- قابلیت تنظیم خواص فیزیکی در کامپاند: امکان تنظیم سختی از ۴۰ تا ۸۵ Shore A، تولید کامپاندهای مقاوم به شعله، مقاوم به سایش بالا یا گریدهای دارای تاییدیه بهداشتی آب شرب بر اساس نیازمندی اختصاصی پروژه شما.
نوارهای EPDM اسفنجی و فومهای صنعتی آب بندی
علاوه بر مقاطع توپر، نورلو پلاست تولیدکننده تخصصی مقاطع اسفنجی و مقاطع ترکیبی است:
- ساختار سلول بسته (Closed-Cell) بدون جذب آب: در فرآیند پخت این نوارها از عوامل فوم زای شیمیایی دقیق استفاده میشود که حبابهای میکروسکوپی کاملاً مستقل و بسته در دل لاستیک ایجاد میکنند؛ در نتیجه، حتی اگر سطح بیرونی نوار خراشیده شود، آب به داخل بافت اسفنجی نفوذ نمیکند.
- نرم و منعطف با دانسیته ۰٫۴۵ تا ۰٫۷۵ گرم بر سانتی متر مکعب: ایده آل برای دربهای ضد سرقت، کابین آسانسور، تابلوهای برق، هواسازها و پنجرههایی که نیاز به نیروی بسته شدن بسیار نرم دارند.
- مقاطع دو جزئی و پشت چسبدار: امکان تولید نوارهای ترکیبی (پایه توپر سخت برای قفل شدن در شیار + تاج اسفنجی نرم برای آببندی) و همچنین قابلیت اعمال چسب دو طرفه مسلح صنعتی در پشت نوارهای تخت و D-شکل جهت نصب سریع روی سطوح صاف فلزی و شیشهای.
راهنمای خرید لاستیک EPDM + چکلیست سنجش کیفیت
چرا قیمت اولیه معیار گمراه کنندهای در خرید لاستیک EPDM است؟
یکی از بزرگترین تلههای تصمیم گیری در خریدهای پروژهای و کارخانهای، تمرکز کامل بر «قیمت هر کیلوگرم» بدون توجه به هزینه کل مالکیت و «قیمت تمامشده هر متر طول» است. در آنالیز بهای تمام شده یک متر مربع پنجره ترمال بریک یا نمای کرتین وال، سهم ریالی گسکتهای لاستیکی تنها بین ۱٫۵ تا ۳ درصد از کل هزینه (در مقایسه با قیمت سنگین آلومینیوم، شیشه، یراق آلات و پلی آمید) است؛ در حالی که ۱۰۰ درصد وظیفه آببندی، هوابندی و عایق صوتی مستقیماً بر دوش همین جزء ۳ درصدی قرار دارد. به همین دلیل، بررسی مشخصات فنی، وزن واحد طول و بازده واقعی محصول از جمله مواردی است که باید در راهنمای خرید عمده لاستیک EPDM مورد توجه قرار گیرد.
صرفه جویی ظاهری با خرید گسکتهای ارزان قیمت (که با پودر لاستیک بازیافتی، روغن سوخته و کربنات کلسیم سنگین پر شدهاند) هزینههای پنهان و سنگین زیر را به کارخانه یا پروژه تحمیل میکند:
- افزایش وزن متر طول (کاهش متراژ در هر کیلو): تولید کنندگان متفرقه برای کاهش قیمت کیلویی، درصد پودر معدنی را در فرمول افزایش میدهند. یعنی شما در ازای هر یک کیلوگرم خرید، ۲۵ تا ۳۰ درصد متراژ کمتری تحویل میگیرید و در عمل هر متر برای شما گرانتر تمام شده است.
- هزینه سرسام آور خدمات پس از فروش و تعویض در ارتفاع: اگر گسکت نمای یک ساختمان ۱۰ طبقه پس از ۲ سال ترک بخورد یا فشرده شود و آب باران به داخل واحدها نفوذ کند، هزینه نصب داربست، باز کردن کپها، خارج کردن شیشههای سنگین و تعویض گسکتها، دهها برابر کل پول خرید اولیه لاستیک خواهد بود.
نحوه تشخیص لاستیک EPDM استاندارد و گرید A از نمونههای متفرقه و بازیافتی
مدیران خرید، سرپرستان کارگاه و کارشناسان کنترل کیفیت میتوانند بدون نیاز به تجهیزات پیچیده آزمایشگاهی، در همان مرحله دریافت نمونه محصول، با ۵ تست عملیاتی کیفیت گسکت EPDM را بسنجند:
- تست کشش و برگشت لحظهای (Snap-back Test): یک تکه ۲۰ سانتی متری از گسکت را با دو دست تا دو برابر طول خود بکشید، ۵ ثانیه نگه دارید و رها کنید. EPDM اصیل گرید A مانند فنر بلافاصله به طول اولیه خود باز میگردد. نمونههای حاوی PVC یا پودر بازیافتی بالا، پس از رها شدن کش آمده و ۲۲ تا ۲۵ سانتی متر باقی میمانند یا در حین کشش سفیدک زده و پاره میشوند.
- تست خم ۱۸۰ درجه در فریزر (Cold Bend Test): نمونه گسکت را به مدت ۲ ساعت در فریزر معمولی (۱۸- درجه سانتیگراد) قرار دهید. بلافاصله پس از خروج، آن را ۱۸۰ درجه روی خودش تا کنید. لاستیک EPDM واقعی کاملاً نرم و منعطف خم می شود، اما نوارهای تقلبی و PVC کاملاً خشک و چوب مانند شده یا میشکنند.
- تست بویایی و سایش روی کاغذ سفید: لاستیک EPDM استاندارد بوی ملایم و خنثی دارد. اگر گسکت بوی تند و زننده گازوئیل، قیر یا لاستیک سوخته بدهد، نشانه استفاده از روغن های بازیافتی است. همچنین با کشیدن محکم لبه گسکت روی یک برگ کاغذ سفید A4، نباید خط سیاه پررنگ و چرب مانند زغال روی کاغذ کشیده شود.
- تست شعله و سوختن (Burn Test): با فندک انتهای گسکت را بسوزانید. لاستیک EPDM پس از کنار کشیدن فندک به سوختن ادامه میدهد، شعله آن زرد با پایه آبی است، قطرات مذاب چکه نمی کند و بوی شمع یا پارافین میدهد. اگر شعله سبز رنگ بود، بوی تند اسیدی و خفه کننده (گاز کلر) داشت و با کنار کشیدن فندک خود به خود خاموش شد، قطعه دارای پایه PVC است.
- بررسی سطح مقطع برش خورده با ذرهبین: با یک کاتر تیز، گسکت را عمود ببرید و به مقطع برش نگاه کنید. سطح مقطع EPDM گرید A باید کاملاً یکنواخت، صاف و نیمهمات باشد. وجود دانههای زبر، حفرههای ریز هوا یا ذرات سفید رنگ در دل مقطع، تا حد زیادی به انتخاب مواد اولیه، کیفیت میکس و دقت در تنظیم فرمولاسیون بستگی دارد. به همین دلیل، شناخت عوامل مؤثر بر فرمولاسیون لاستیک EPDM برای ارزیابی کیفیت محصول اهمیت دارد.
روشهای کاهش ضایعات خط مونتاژ با تأمین پایدار لاستیک EPDM
در کارخانجات تولید در و پنجره صنعتی، ضایعات گسکت و توقفهای خط مونتاژ یکی از عوامل کاهش بهره وری است. تأمین پایدار گسکت استاندارد نورلو پلاست ضایعات خط شما را به حداقل میرساند:
- حذف ضایعات ناشی از چسبیدگی و دفرمگی کلافها: استفاده از پودر تالک میکرونیزه کنترلشده یا پوشش سیلیکونی مجاز در خط تولید و بسته بندی در قرقره و کارتنهای مستحکم باعث میشود که در ابتدا و انتهای هر کلاف، هیچگونه له شدگی یا پیچ خوردگی وجود نداشته باشد و تا آخرین سانتی متر کلاف قابل مصرف باشد.
- یکنواختی ابعاد: زمانی که تلرانس پایه گسکت در کل پارت بار ثابت باشد، زمان جا اندازی گسکت برای هر لنگه پنجره تا ۴۰ درصد کاهش یافته و خستگی دست اپراتور مونتاژ به حداقل میرسد.
بررسی قیمت لاستیک EPDM و عوامل مؤثر بر آن
نقش کیفیت مواد اولیه پلیمری، درصد ENB و دوده وارداتی در قیمت لاستیک EPDM
قیمت نهایی هر کیلوگرم گسکت EPDM تابعی مستقیم از مهندسی فرمولاسیون و بهای مواد اولیه پلیمری و شیمیایی است:
- درصد پلیمر پایه در کامپاند: در یک گسکت EPDM استاندارد ساختمانی، سهم وزنی الاستومر خالص بین ۲۵٪ تا ۳۵٪ کل وزن مقطع است. پلیمر EPDM گران ترین جزء فرمول است و هر ۵ درصد کاهش در سهم پلیمر و جایگزینی آن با فیلرهای معدنی، قیمت کامپاند را کاهش میدهد، اما به همان نسبت مانایی فشاری و مقاومت کششی را تخریب میکند.
- نوع گرید EPDM و درصد ENB: گریدهای EPDM دارای درصد ENB بالا (Fast Cure / High Diene) که شبکه پخت متراکمتر و بازگشت پذیری عالی ایجاد میکنند، در بازار جهانی پتروشیمی قیمت بالاتری نسبت به گریدهای معمولی دارند.
- کیفیت دوده و روغن فرآورش: استفاده از دودههای فعال تقویتکننده (مانند N550) و روغنهای پارافینیک شفاف وارداتی (که مانع از لکهگذاری و بوی بد میشوند) در مقایسه با فیلرهای ارزان قیمت کربنات کلسیم و روغنهای تصفیهشده، مستقیماً بر قیمت تمام شده و کیفیت نهایی گسکت اثر میگذارد.
- نوع سیستم پخت (گوگردی یا پراکسیدی): گسکتهایی که برای تحمل دماهای بالای ۱۲۰ درجه سانتیگراد یا تماس با آب شرب با پراکسیدهای آلی پخت میشوند، نسبت به سیستمهای پخت گوگردی متداول قیمت بالاتری دارند.
تأثیر گرماژ و هندسه مقطع بر قیمت نهایی
در صنعت لاستیک، فروش کارخانهای معمولاً بر پایه کیلوگرم صورت میگیرد. رابطه بین قیمت کیلویی و قیمت متری از فرمول ساده زیر پیروی میکند:
قیمت هر متر = قیمت هر کیلوگرم × (1000/گرماژ هر متر)
بهعنوان مثال، اگر یک گسکت استاندارد در نورلو پلاست با دانسیته واقعی 1.22g/cm3 دارای وزن ۶۰ گرم در هر متر باشد، هر یک کیلوگرم از این بار دقیقاً ۱۶٫۶ متر طول به شما میدهد. حال اگر گسکت مشابه از یک واحد غیرمعتبر که با کربنات کلسیم سنگین شده است، وزن ۸۰ گرم در هر متر داشته باشد، هر کیلوگرم آن تنها ۱۲٫۵ متر خواهد بود! بنابراین، حتی اگر قیمت هر کیلوگرم گسکت سنگین تر ۱۰ درصد ارزان تر اعلام شود، قیمت تمامشده هر متر آن برای شما ۲۰ درصد گران تر تمام خواهد شد. علاوه بر دانسیته، پیچیدگی هندسه مقطع (داشتن حفرههای تو خالی متعدد که سرعت خط اکستروژن را کاهش داده و نیاز به پینهای ظریف در قالب دارد) نیز بر بهای تولید اثر میگذارد.
تیراژ سفارش، تخفیفات خرید عمده کارخانهای و بهینهسازی جریان مالی
در فرآیند اکستروژن لاستیک، راهاندازی خط شامل گرم کردن هد اکسترودر، کالیبراسیون دمای تونلهای مایکروویو و هوای داغ (که بیش از ۲۵ متر طول دارند)، نصب قالب و تنظیم سرعت کشنده است. در ابتدای هر بار راهاندازی، مقدار مشخصی کامپاند مصرف میشود تا ابعاد و پخت پروفیل به حالت پایدار برسد:
- در سفارشهای خرد، سرانه هزینههای راهاندازی و توقف خط روی تناژ کم سرشکن میشود.
- در سفارشهای عمده و تناژ بالا، پرت راهاندازی نزدیک به صفر شده و بهره وری خط به حداکثر میرسد؛ نورلو پلاست این صرفهجویی تولیدی را مستقیماً در قالب تخفیفهای پلکانی تناژ به کارخانجات، فروشندگان و پیمانکاران منتقل مینماید.
نحوه استعلام قیمت روز لاستیک EPDM و شرایط تسویه اعتباری برای کارخانجات
برای دریافت دقیق ترین پیش فاکتور و بهره مندی از شرایط همکاری ویژه تولیدکنندگان:
- اعلام نام یا کد محصول یا ارسال تصویر: کد گسکت از کاتالوگ نورلو پلاست و یا نام سیستم پروفیل مصرفی (مثلاً گسکت کله غازی سری TH68 ترمال بریک آکپا) را به همراه متراژ یا وزن مورد نیاز به واحد فروش اعلام نمایید.
- محاسبه دقیق متراژ و وزن: کارشناسان فروش بلافاصله جدول تبدیل متراژ به کیلوگرم و پیش فاکتور رسمی یا غیر رسمی را بر اساس قیمت روز صادر میکنند.
- شرایط تسویه اعتباری ویژه مشتریان دائمی و پروژهها: کارخانه نورلو پلاست به منظور حمایت از جریان نقدینگی تولیدکنندگان در و پنجره و مجریان نما، پس از استعلام اعتباری، امکان فروش چکی، قراردادهای تأمین سالانه با تثبیت قیمت، و تسویه مرحلهای متناسب با پارتهای تحویل بار را فراهم کرده است.
خرید لاستیک EPDM نورلو پلاست؛ فرایند سفارش و خدمات اختصاصی
مزایای خرید مستقیم از نورلو پلاست (حذف واسطهها و تضمین کیفیت)
خرید مستقیم از نورلو پلاست به معنای حذف کامل دلالان بازار و دسترسی مستقیم به خط تولید و تیم مهندسی است:
- تضمین ۱۰۰ درصدی یکنواختی کیفیت در پارتهای مختلف: فرمولاسیون هر مشتری در سیستم جامع کنترل کیفیت کارخانه کد گذاری و ثبت میشود؛ بنابراین باری که ۶ ماه آینده تحویل میگیرید، دقیقاً همان نرمی، دانسیته و ابعاد پارت اول را خواهد داشت.
- قیمت رقابتی کارخانه: حذف حاشیه سود واسطهها و فروشندگان دست چندم، که به کاهش مستقیم بهای تمام شده محصول شما منجر میشود.
- مشاوره فنی پیش از خرید: راهنمایی مهندسان پروژه در انتخاب بهترین سایز و هندسه گسکت متناسب با ضخامت شیشه و فشار باد منطقه، جهت جلوگیری از خرید مقطع اشتباه.
خدمات ساخت قالب اختصاصی اکستروژن EPDM بر اساس نقشه
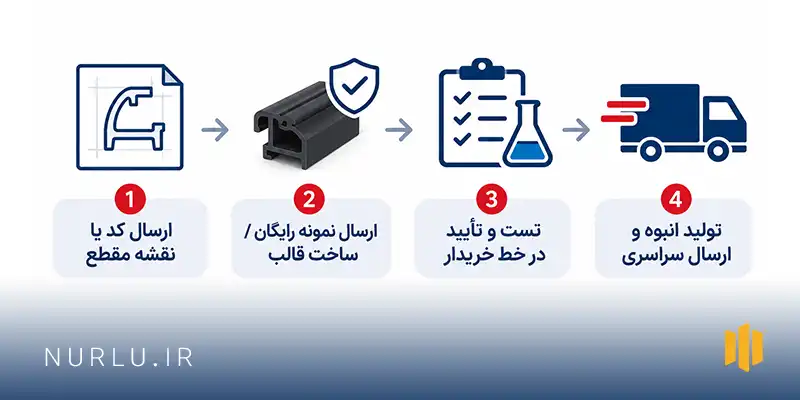
یکی از نقاط قوت رقابتی نورلو پلاست، برخورداری از واحد طراحی و قالبسازی چابک و دقیق است. فرآیند تولید مقطع اختصاصی شما در ۴ گام سریع انجام میشود:
- تحویل مدارک فنی: ارسال فایل شاپ دراوینگ نما یا دیتیل پروفیل (فرمت DWG یا DXF) و یا ارسال یک تکه نمونه از پروفیل آلومینیوم و گسکت به دفتر کارخانه.
- طراحی مهندسی و شبیه سازی: طراحی هندسه کلگی قالب، بهگونهای که پس از خروج از کوره پخت، ابعاد نهایی با دقت دهم میلی متر در شیار پروفیل شما بنشیند.
- ساخت قالب با تکنولوژی Wire-Cut: ماشینکاری قالب از فولادهای گرم کار آلیاژی سخت کاری شده با دقت میکرونی در مدتزمان 15 تا 30 روز کاری.
- تولید نمونه اولیه: اکسترود آزمایشی و ارسال چند متر از گسکت تولید شده برای تست فیزیکی روی پروفیل شما و اخذ تاییدیه کتبی پیش از شروع تولید انبوه.
شرایط ثبت سفارش، فروش عمده لاستیک EPDM و اخذ عاملیت برای نمایندگان
مجموعه نورلو پلاست علاوه بر تأمین مستقیم کارخانجات و پروژههای ساختمانی، شبکه فروش استانی خود را از طریق اعطای عاملیت فروش و نمایندگی به فروشگاههای یراقآلات، توزیعکنندگان پروفیل UPVC و آلومینیوم گسترش میدهد:
- اختصاص لیست قیمت همکاری پلکانی با حاشیه سود تضمین شده برای عاملین فروش.
- ارسال استند و کالیته نمونه مقاطع شامل تمامی کدهای پر مصرف بازار برای نمایش در شوروم و دفتر فروش نماینده.
- اولویت در صف تولید و ارسال سریع بار به تمامی پایانههای باربری در سراسر ایران و مرزهای صادراتی.
فرایند ثبت درخواست و ارسال نمونه رایگان جهت تست مونتاژ در خط تولید خریدار
ما در نورلو پلاست به کیفیت کامپاند و دقت ابعادی محصولات خود اطمینان کامل داریم و معتقدیم بهترین داور، خط مونتاژ و دست اساتید کارگاه شماست. به همین منظور:
- با کارشناسان واحد فروش نورلو پلاست تماس بگیرید یا از طریق فرم ارتباطی وب سایت و شبکههای اجتماعی، کد پروفیل یا عکس مقطع گسکت مصرفی خود را ارسال کنید.
- پک نمونه رایگان در همان روز از طریق پست پیشتاز، تیپاکس یا باربری به آدرس کارخانه یا کارگاه شما ارسال میشود.
- سرپرست تولید شما میتواند نرمی، سهولت جا رفتن در شیار، زاویهپذیری در کنجها و میزان کیپ شدن لنگه را از نزدیک تست کند.
- پس از رضایت و تایید واحد فنی شما، سفارش اصلی ثبت و دقیقاً مطابق همان نمونه تأیید شده تحویل میگردد.